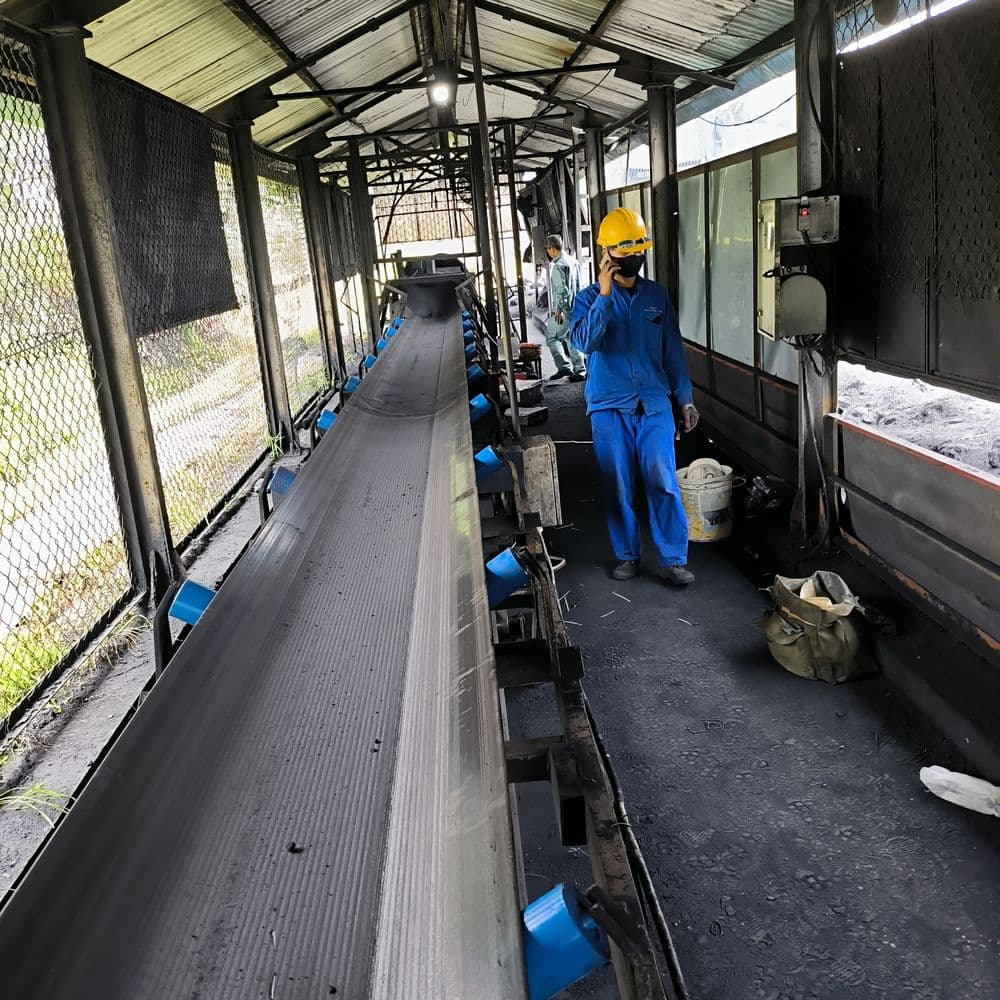
Một nhà máy nhiệt điện đặt mua cân băng tải năng suất thiết kế 1.200 tấn/giờ cho than. Sau khi lắp đặt, vận hành thực tế chỉ đạt 780 tấn/giờ - thấp hơn 35% so với kỳ vọng. Băng vẫn chạy đúng tốc độ, motor đủ công suất, loadcell hoạt động bình thường. Vậy lỗi ở đâu?
Lỗi nằm ở bước tính năng suất ban đầu. Đội kỹ thuật lấy tỷ trọng than từ sổ tay (0,92 tấn/m³) thay vì đo thực tế. Than tại mỏ có độ ẩm cao, tỷ trọng đổ đống chỉ khoảng 0,78 tấn/m³ - chênh 17%. Cộng thêm góc nghỉ của than ướt nhỏ hơn dự kiến, tiết diện vật liệu trên băng giảm thêm 15%. Hai sai số cộng dồn dẫn đến chênh lệch lớn.
Bài viết này hướng dẫn bạn tính năng suất cân băng tải đúng cách, phân tích từng biến số và cách đo thực tế tại hiện trường.
- Lấy tỷ trọng vật liệu từ sổ tay/Wikipedia thay vì đo tỷ trọng đổ đống thực tế.
- Bỏ qua ảnh hưởng của độ ẩm - vật liệu ẩm có tỷ trọng và góc nghỉ khác hẳn vật liệu khô.
- Tính tiết diện theo công thức lý thuyết, không trừ dự phòng cho biến động dòng vật liệu.
Công thức cơ bản
Năng suất cân băng tải được tính theo công thức tiêu chuẩn của ISO 5048 và CEMA:
Trong đó:
- Q - năng suất (tấn/giờ)
- ρ - tỷ trọng đổ đống của vật liệu (tấn/m³)
- A - tiết diện vật liệu trên băng (m²)
- v - tốc độ băng (m/s)
- 3600 - hệ số quy đổi từ giây sang giờ
Nhìn thì đơn giản, nhưng cả 3 biến số ρ, A, v đều có cạm bẫy thực tế mà nếu bỏ qua sẽ dẫn đến sai số 20-40% như case nhà máy nhiệt điện ở trên. Phần dưới phân tích từng biến.
Biến số 1 - Tỷ trọng đổ đống (ρ)
Đây là biến quan trọng nhất, cũng là biến hay bị tính sai nhất.
Phân biệt 3 loại tỷ trọng
| Loại tỷ trọng | Định nghĩa | Dùng cho cân băng tải? |
|---|---|---|
| Tỷ trọng riêng | Khối lượng / thể tích chỉ riêng vật liệu, không tính khoảng trống | Không |
| Tỷ trọng đổ đống tự nhiên | Khối lượng / thể tích khi đổ tự do trên băng | Có |
| Tỷ trọng đổ đống nén | Khối lượng / thể tích sau khi nén/rung | Không |
Tỷ trọng đổ đống tự nhiên mới là con số đúng, vì vật liệu trên băng đang ở trạng thái rời, chưa bị nén. Nếu lấy tỷ trọng riêng (cao hơn 30-60%), bạn sẽ đánh giá quá cao năng suất.
Bảng tham khảo tỷ trọng đổ đống các vật liệu phổ biến tại Việt Nam
| Vật liệu | Tỷ trọng đổ đống (tấn/m³) | Ghi chú |
|---|---|---|
| Than đá khô | 0,80 - 0,95 | Phụ thuộc kích cỡ cục |
| Than đá ẩm 15% | 0,95 - 1,10 | Tăng do nước, nhưng góc nghỉ giảm |
| Clinker xi măng | 1,30 - 1,50 | — |
| Đá vôi nghiền | 1,40 - 1,60 | — |
| Xi măng bột | 1,20 - 1,40 | — |
| Quặng sắt | 2,30 - 2,80 | Phụ thuộc hàm lượng Fe |
| Quặng đồng | 1,90 - 2,40 | — |
| Đá dăm 1×2 | 1,40 - 1,55 | — |
| Cát khô | 1,45 - 1,60 | — |
| Cát ẩm | 1,65 - 1,85 | Cao hơn cát khô do nước lấp khoảng trống |
| Lúa | 0,55 - 0,62 | — |
| Ngô hạt | 0,70 - 0,78 | — |
| Cà phê nhân | 0,55 - 0,68 | — |
| Phân bón NPK | 0,90 - 1,10 | — |
| Urea | 0,72 - 0,78 | — |
Cách đo tỷ trọng đổ đống thực tế tại hiện trường
- Chuẩn bị một thùng có thể tích đã biết (ví dụ 20 lít = 0,020 m³).
- Cân khối lượng thùng rỗng (m₀).
- Đổ vật liệu vào thùng theo cách giống thực tế trên băng - đổ tự do, không lèn, không rung.
- Gạt phẳng miệng thùng (không nén).
- Cân tổng khối lượng (m₁).
- Tỷ trọng = (m₁ − m₀) / 0,020 (tấn/m³).
Lặp lại 3-5 lần ở các thời điểm khác nhau trong ngày để có giá trị trung bình. Nếu vật liệu thay đổi theo mùa (đặc biệt nông sản, than để ngoài trời), nên đo cả mùa khô và mùa mưa.
Biến số 2 - Tiết diện vật liệu trên băng (A)
Công thức tính tiết diện cho băng tải máng (troughed belt)
Với băng tải có khung con lăn dạng máng (3 con lăn, góc nghiêng 20° hoặc 35° - phổ biến nhất ở Việt Nam):
Trong đó:
- b - chiều rộng hữu ích của băng (m), thường ≈ 0,9 × chiều rộng băng danh nghĩa.
- k - hệ số tiết diện, phụ thuộc góc nghỉ vật liệu và góc nghiêng con lăn máng.
Bảng hệ số k tham khảo
| Góc nghỉ vật liệu | Máng 20° | Máng 35° |
|---|---|---|
| 10° (vật liệu chảy, cát ướt) | 0,094 | 0,119 |
| 20° (than, đá dăm khô) | 0,124 | 0,148 |
| 25° (clinker, quặng) | 0,139 | 0,162 |
| 30° (vật liệu rời, khô) | 0,155 | 0,176 |
Đây là tiết diện lý thuyết. Thực tế nên trừ hệ số an toàn 10-15% để tránh dòng vật liệu không đều (nơi dày nơi mỏng), vật liệu tràn mép khi quá tải tạm thời, và sai lệch khi điểm rót lệch tâm.
→ Tiết diện thực tế dùng để tính = A × 0,85
Biến số 3 - Tốc độ băng (v)
| Loại vật liệu | Tốc độ tối ưu (m/s) |
|---|---|
| Bột mịn (xi măng, bột đá) | 0,8 - 1,5 |
| Hạt nhỏ (cát, đá dăm < 20 mm) | 1,0 - 2,0 |
| Cục trung (than, đá dăm 20-80 mm) | 1,5 - 2,5 |
| Cục lớn (quặng, đá > 80 mm) | 2,0 - 3,0 |
| Nông sản hạt | 1,0 - 1,8 |
Vượt ngưỡng trên dẫn đến vật liệu nảy, sai số tăng. Dưới ngưỡng dẫn đến tải không đều, loadcell đo không đại diện.
Ví dụ tính thực tế - Nhà máy xi măng 800 tấn/giờ
Bước 1 - Xác định tỷ trọng đổ đống thực tế của clinker. Đo tại hiện trường: ρ = 1,42 tấn/m³ (cao hơn giá trị sổ tay 1,35 do clinker mới ra lò, kích cỡ đều).
Bước 2 - Chọn tốc độ băng. Clinker là vật liệu cục trung, tốc độ tối ưu 1,5-2,5 m/s. Chọn v = 1,8 m/s (cân bằng giữa năng suất và độ ổn định loadcell).
Bước 3 - Tính tiết diện cần có.
Đây là tiết diện thực tế cần. Tiết diện lý thuyết phải lớn hơn (chia cho hệ số an toàn 0,85):
Bước 4 - Chọn chiều rộng băng. Clinker có góc nghỉ ~25°, dùng máng 35° → k = 0,162.
→ Chiều rộng băng danh nghĩa cần: 0,793 / 0,9 ≈ 0,88 m → chọn băng 1000 mm (tiêu chuẩn gần nhất, có dự phòng).
Bước 5 - Kiểm tra lại với băng 1000 mm.
| Thông số | Giá trị |
|---|---|
| b thực tế | 0,9 × 1,0 = 0,9 m |
| A lý thuyết | 0,162 × 0,9² = 0,131 m² |
| A thực tế | 0,131 × 0,85 = 0,111 m² |
| Q tối đa | 1,42 × 0,111 × 1,8 × 3600 ≈ 1.022 tấn/giờ |
→ Băng 1000 mm cho phép năng suất tối đa ~1.022 tấn/giờ; vận hành ở 800 tấn/giờ tương đương 78% công suất - vùng làm việc lý tưởng, có dự phòng cho biến động.