Một nhà máy xi măng tại Hải Dương lắp cân băng tải Class 1 cho dây chuyền clinker. Hai tuần đầu, sai số ổn định ở mức 0,7-0,9% - tốt hơn cả kỳ vọng. Tuần thứ ba, để tăng sản lượng cuối tháng, đội vận hành nâng tốc độ băng từ 1,8 m/s lên 2,6 m/s. Năng suất tăng 44%, nhưng sai số nhảy vọt lên 2,3% - vượt cả ngưỡng Class 2.
Kỹ sư hãng đến kiểm tra: loadcell tốt, khung giường cân không vấn đề, hiệu chuẩn vẫn đúng. Lỗi nằm ở tốc độ băng vượt ngưỡng vật lý tối ưu của hệ thống - clinker bị nảy trên băng, tải trọng tức thời dao động ngoài dải phản hồi của loadcell.
Tốc độ băng là biến rẻ nhất để điều chỉnh nhưng tác động lớn nhất đến độ chính xác. Bài viết này phân tích cơ chế vật lý, cho bảng tốc độ tối ưu theo từng loại vật liệu, và hướng dẫn xử lý khi cân sai số do tốc độ không phù hợp.
- Tăng tốc độ để tăng năng suất mà không hiệu chuẩn lại cân - sai số tăng ngầm, không ai biết.
- Chọn tốc độ theo công suất motor thay vì theo đặc tính vật liệu.
- Bỏ qua hiện tượng trượt giữa băng và cảm biến tốc độ - dẫn đến sai số hệ thống.
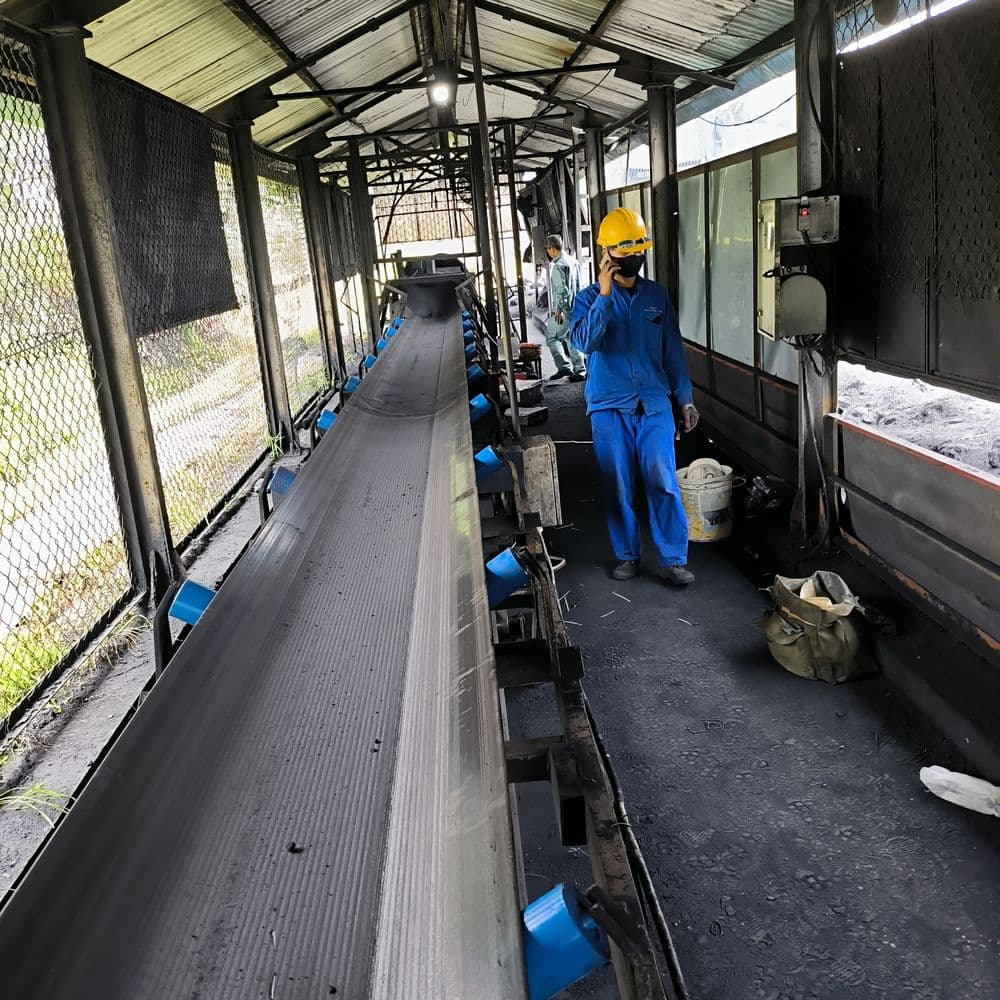
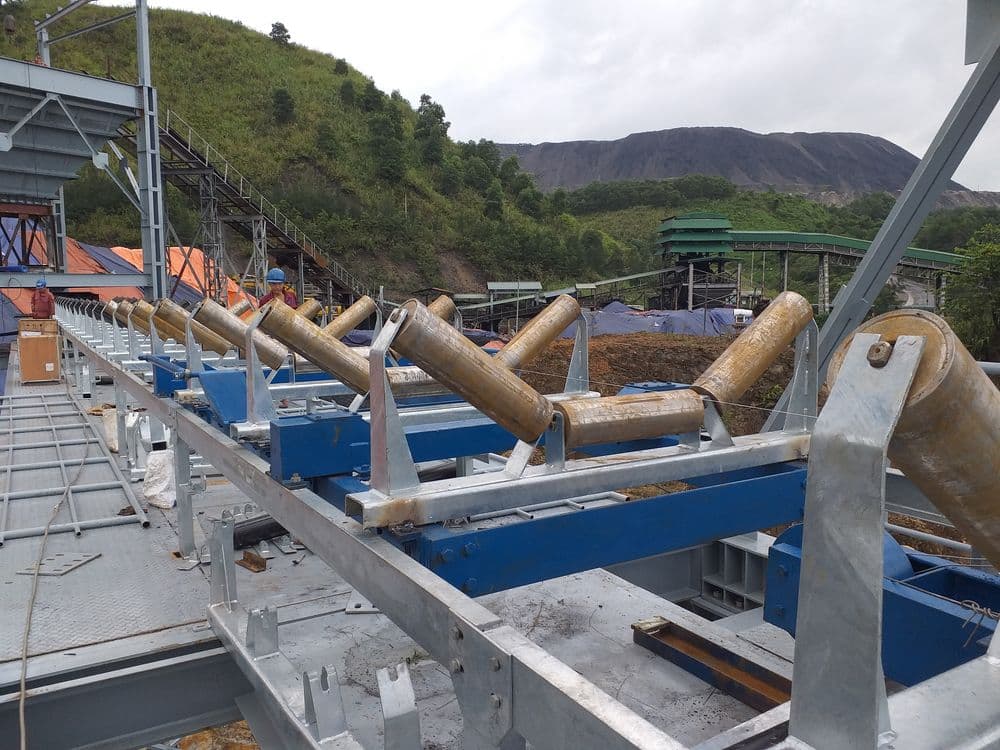
Cân băng tải than đang vận hành: tốc độ băng quyết định vật liệu nằm êm hay nảy trên mặt băng, ảnh hưởng trực tiếp tới sai số đo.
Vai trò của tốc độ trong công thức tính khối lượng
Cân băng tải đo khối lượng vật liệu liên tục theo công thức:
Trong đó:
- W - tải trọng tức thời trên 1 mét băng (kg/m), đo bởi loadcell.
- v - tốc độ băng tại thời điểm đó (m/s), đo bởi cảm biến tốc độ.
- dt - chu kỳ lấy mẫu (ms hoặc giây).
→ Khối lượng đi qua cân = tải trọng × tốc độ × thời gian. Tốc độ xuất hiện trực tiếp trong công thức: sai số v = 1% → sai số khối lượng = 1%. Đây là quan hệ tuyến tính, không có hệ số giảm trừ nào.
Nhưng tốc độ không chỉ ảnh hưởng trực tiếp qua công thức - nó còn ảnh hưởng gián tiếp đến độ chính xác của W (tải trọng) thông qua các hiện tượng vật lý dưới đây.
4 cơ chế tốc độ làm sai số tăng
Cơ chế 1 - Hiện tượng nảy vật liệu (material bouncing)
Khi băng chạy nhanh, vật liệu không di chuyển êm mà nảy lên xuống do rung động của con lăn, đặc biệt tại điểm giao nhau giữa các khung con lăn.
- Tốc độ thấp (<1,5 m/s): vật liệu nằm ổn định, tải trọng tức thời ổn định.
- Tốc độ trung bình (1,5-2,5 m/s): dao động nhỏ, loadcell vẫn đo chính xác trung bình.
- Tốc độ cao (>2,5-3 m/s với vật liệu rời): nảy mạnh, có lúc vật liệu mất tiếp xúc với băng → loadcell ghi tải âm tạm thời, trung bình tính sai.
Hiện tượng nảy phụ thuộc cả vào hình dạng vật liệu: cục lớn (đá tảng, quặng cục) nảy mạnh hơn bột mịn. Đó là lý do bột mịn chịu được tốc độ cao hơn cục lớn.
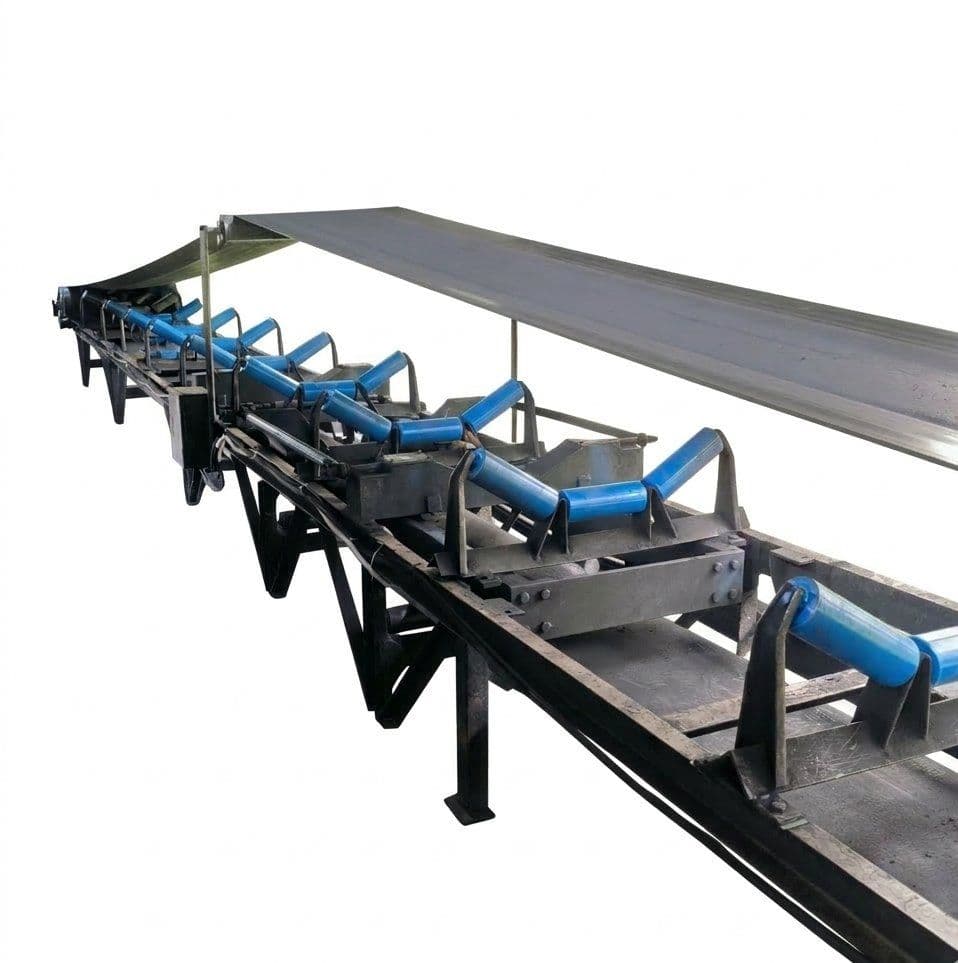
Nhìn từ dưới nhánh tải: tại các khung con lăn, tốc độ cao khiến vật liệu nảy và mất tiếp xúc với băng trong khoảnh khắc.
Cơ chế 2 - Trượt giữa vật liệu và băng
Khi tăng tốc, băng có gia tốc nhưng vật liệu có quán tính, không tăng tốc cùng băng ngay. Trong vài giây đó, vật liệu trượt ngược chiều băng. Hiện tượng này ít gặp khi vận hành ổn định, nhưng xuất hiện mỗi khi khởi động/dừng băng, thay đổi tốc độ (qua biến tần VSD), hoặc có rung mạnh từ máy lân cận. Nếu cân nằm trong dây chuyền có VSD đổi tốc liên tục, sai số do trượt có thể tích lũy đáng kể.
Cơ chế 3 - Tải trọng tức thời vượt dải đo loadcell
Loadcell có dải đo cố định (thường 0-100 hoặc 0-200 kg/m), vận hành tối ưu ở 40-70% dải đo. Khi tốc độ giảm mà lượng vật liệu đổ xuống không đổi → vật liệu chất đống cao → tải tức thời vượt 100% dải đo trong vài giây, loadcell bão hòa, tín hiệu không còn tuyến tính. Ngược lại, khi tốc độ tăng mà lượng vật liệu không đổi → tải quá thấp → loadcell làm việc dưới 20% dải đo, độ phân giải kém, nhiễu chiếm tỷ lệ lớn.
Giường cân với loadcell và khung con lăn: tải trọng tức thời cần nằm trong 40-70% dải đo của loadcell để tín hiệu tuyến tính.
Cơ chế 4 - Trượt giữa băng và cảm biến tốc độ
Cảm biến tốc độ thường gắn vào con lăn đuôi hoặc bánh xe đo tiếp xúc mặt dưới băng. Cả hai đều có nguy cơ trượt:
- Băng ướt do mưa, ngưng tụ → giảm ma sát → bánh xe đo trượt.
- Bụi vật liệu bám con lăn đuôi → đường kính hiệu dụng tăng → đo tốc độ thấp hơn thực tế.
- Con lăn đuôi mòn → đường kính giảm → đo tốc độ cao hơn thực tế.
Trượt 1% → sai số cân 1%. Đây là sai số hệ thống (luôn lệch một hướng), không tự triệt tiêu khi lấy trung bình.
Tốc độ tối ưu cho từng loại vật liệu
Bảng dưới đây tổng hợp tốc độ tối ưu cho cân băng tải tại Việt Nam, dựa trên kinh nghiệm thực tế và tiêu chuẩn CEMA (đơn vị: m/s):
| Loại vật liệu | Tối thiểu | Tối ưu | Tối đa | Ghi chú |
|---|---|---|---|---|
| Xi măng bột, vôi bột | 0,5 | 0,8 - 1,5 | 1,8 | Vượt ngưỡng → bụi tung |
| Bột đá, bột clinker | 0,5 | 1,0 - 1,5 | 1,8 | — |
| Cát khô | 0,6 | 1,0 - 1,8 | 2,2 | — |
| Cát ẩm | 0,5 | 0,8 - 1,5 | 1,8 | Ẩm → góc nghỉ giảm, dễ tràn |
| Đá dăm 1×2 | 0,8 | 1,2 - 2,0 | 2,5 | — |
| Đá dăm 4×6, đá hộc | 0,8 | 1,5 - 2,2 | 2,8 | — |
| Than đá cục | 1,0 | 1,5 - 2,5 | 3,0 | — |
| Than đá bột | 0,8 | 1,0 - 1,8 | 2,2 | — |
| Clinker xi măng | 1,0 | 1,5 - 2,2 | 2,8 | — |
| Quặng sắt, quặng đồng cục | 1,0 | 1,8 - 2,8 | 3,5 | Cục lớn chịu tốc cao |
| Lúa, ngô, đậu | 0,6 | 1,0 - 1,8 | 2,2 | Hạt nhẹ, dễ nảy |
| Cà phê nhân | 0,5 | 0,8 - 1,5 | 1,8 | Hạt nhẹ, giòn |
| Phân bón NPK | 0,6 | 1,0 - 1,6 | 2,0 | — |
Cách đọc bảng: tốc độ tối ưu là dải mà cân đạt cấp chính xác công bố (Class 0.5 hoặc 1 tùy thiết kế); tối đa là ngưỡng trên đó hiện tượng nảy rõ rệt, sai số tăng nhanh; tối thiểu là ngưỡng dưới đó tải phân bố không đều, loadcell không đại diện.
Cảm biến tốc độ - chọn loại nào?
Cảm biến tốc độ là thành phần dễ bị bỏ qua khi mua cân, nhưng tác động đáng kể đến độ chính xác.
| Tiêu chí | Tachometer DC | Encoder số | Bánh xe đo |
|---|---|---|---|
| Nguyên lý | Điện áp tỉ lệ tốc độ | Đếm xung quay | Bánh phụ tiếp xúc băng |
| Vị trí lắp | Trục motor / con lăn đầu | Trục motor / con lăn đầu | Mặt dưới băng |
| Độ chính xác | ±0,5-1% | ±0,1-0,3% | ±0,3-0,5% (nếu không trượt) |
| Ảnh hưởng bởi trượt băng-con lăn | Có | Có | Không (đo trực tiếp băng) |
| Bảo trì | Trung bình | Thấp | Cao (mòn, dính bụi) |
| Chi phí | Thấp | Trung bình | Trung bình - cao |
| Phù hợp Class | Class 2 | Class 0.5 - 1 | Class 0.5 - 1 |
Encoder số trên con lăn đầu - phổ biến nhất tại Việt Nam, đủ cho Class 1, miễn là không có trượt giữa băng và con lăn (băng ướt thường xuyên sẽ gây sai số). Bánh xe đo tiếp xúc trực tiếp băng - bắt buộc cho Class 0.5, không bị ảnh hưởng bởi trượt băng-con lăn, nhưng bánh xe mòn theo thời gian nên cần bảo trì định kỳ. Tachometer DC - đơn giản, rẻ, phù hợp Class 2 hoặc monitoring; không đủ chính xác cho cân thương mại.
Kể cả cảm biến tốt nhất cũng cần hiệu chuẩn định kỳ. Sau 6-12 tháng, đường kính con lăn hoặc bánh xe đo có thể thay đổi do mòn hoặc bụi bám. Bỏ qua hiệu chuẩn → sai số hệ thống tích lũy.
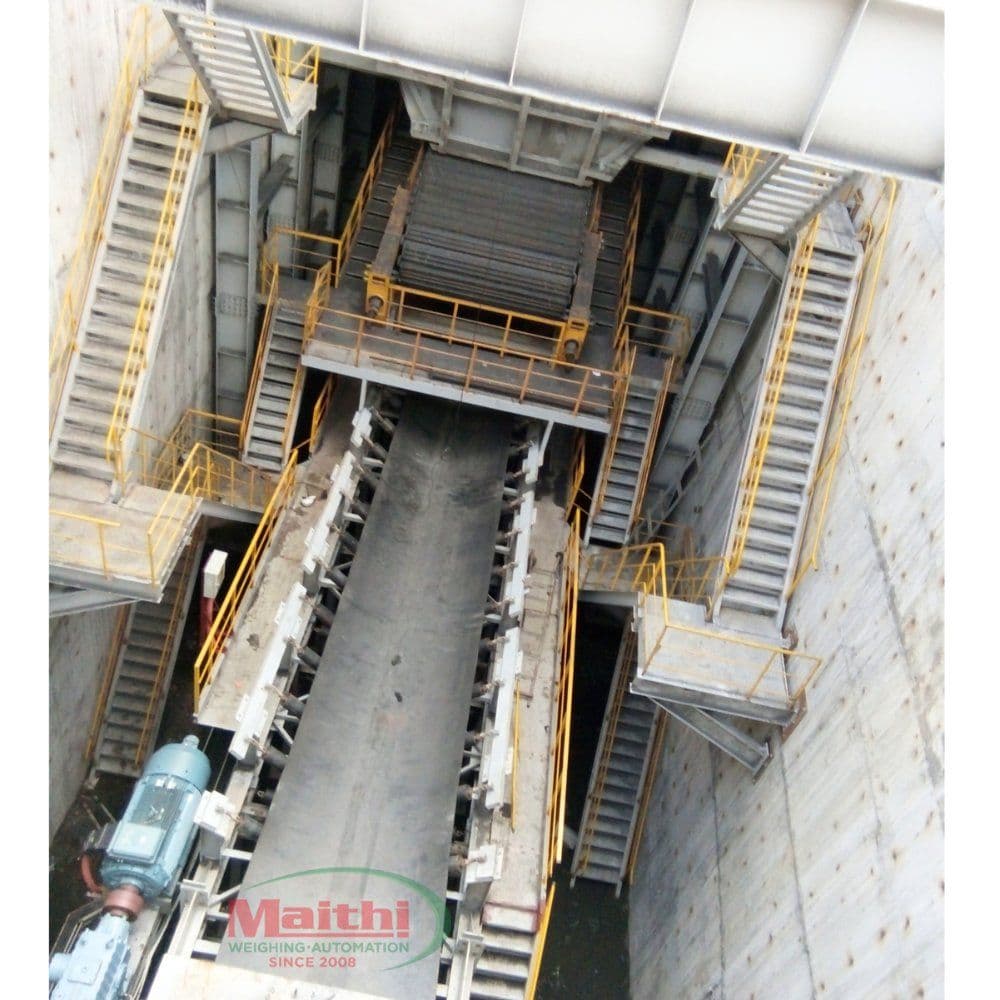
Cụm khung giường cân lắp trong nhà: vị trí và tình trạng cảm biến tốc độ quyết định cân có giữ được cấp chính xác hay không.
Case study - Tối ưu tốc độ để giảm sai số
Ví dụ điển hình trong ngành (mang tính minh họa quy trình xử lý):
Bối cảnh: nhà máy phối liệu thức ăn chăn nuôi ở Đồng Nai, sản lượng 80 tấn/giờ, cân Class 1 cho hỗn hợp ngô-cám.
Vấn đề: sau 8 tháng, sai số tăng từ 0,8% lên 1,6%; đối tác phản ánh trọng lượng bao thành phẩm chênh lệch.
Chẩn đoán: loadcell và khung cân bình thường; hiệu chuẩn zero/span đúng; nhưng tốc độ băng 2,4 m/s - cao hơn ngưỡng tối ưu cho hỗn hợp hạt + bột (1,5-2,0 m/s).
- Giảm tốc độ băng xuống 1,7 m/s (qua biến tần VSD).
- Mở rộng băng từ 800 mm lên 1000 mm để giữ năng suất 80 tấn/giờ.
- Bổ sung tấm chắn bụi tại điểm rót để giảm hiện tượng nảy hạt.
Kết quả: sai số trở về 0,7%, ổn định qua kiểm định 3 tháng tiếp theo. Chi phí: khoảng 120 triệu (chủ yếu cho mở rộng băng), hoàn vốn 4 tháng nhờ giảm thất thoát phối liệu.
Cách kiểm tra cân của bạn có bị sai số do tốc độ không?
1. So sánh với cân đối chứng
Vận hành cân ở tốc độ hiện tại, ghi sản lượng tích lũy trong 1 giờ, đối chứng với cân ô tô hoặc cân định lượng tại điểm xuất. Lặp lại ở 3 tốc độ (−20%, hiện tại, +20%). Nếu sai số giảm rõ ở tốc độ thấp hơn → tốc độ hiện tại đang quá cao.
2. Theo dõi tín hiệu loadcell trên SCADA/HMI
Tín hiệu lý tưởng dao động nhẹ quanh giá trị trung bình. Nếu thấy dao động lớn với đỉnh liên tục → tốc độ cao, vật liệu nảy; nếu tín hiệu bằng 0 từng đoạn → tải không đều, tốc độ có thể quá thấp.
3. Kiểm tra cảm biến tốc độ
Đo tốc độ băng bằng tachometer cầm tay (đo trực tiếp băng), so với giá trị cảm biến trong hệ thống. Chênh lệch >0,5% → cảm biến cần hiệu chuẩn lại hoặc thay.
Sai lầm thường gặp về tốc độ
1. Tăng tốc độ để chạy "bù sản lượng cuối tháng"
Sai lầm phổ biến nhất. Tăng tốc tạm thời 20-30% có thể tăng năng suất, nhưng sai số đo tăng vọt → tổng số liệu sản lượng tích lũy bị sai. Cuối tháng vừa không bù được, vừa thêm vấn đề đo lường.
2. Chọn tốc độ theo công suất motor
Motor 22 kW có thể kéo băng 3 m/s, nhưng nếu vật liệu chỉ cho phép 1,8 m/s thì 3 m/s là tốc độ "có thể" chứ không phải "nên". Tốc độ tối ưu được quyết định bởi vật liệu, không phải motor.
3. Không hiệu chuẩn lại khi đổi loại vật liệu
Chuyển từ than cục sang than bột → tốc độ tối ưu giảm từ 2,2 xuống 1,5 m/s. Giữ tốc độ cũ thì sai số tăng. Mỗi loại vật liệu nên có "profile tốc độ" riêng lưu trong hệ điều khiển.
4. Lắp cảm biến tốc độ sai vị trí
Cảm biến gắn trên motor → đo tốc độ motor, không phải tốc độ băng (chênh do trượt giữa motor và băng, nhất là khi tải nặng). Luôn lắp cảm biến trên trục có tiếp xúc trực tiếp với băng.
5. Bỏ qua hiệu chuẩn cảm biến tốc độ định kỳ
Con lăn mòn → đo thiếu; bánh xe đo mòn → đo thừa. Cả hai tích lũy thành sai số hệ thống. Khuyến nghị hiệu chuẩn 6 tháng/lần.
Mai Thị xử lý vấn đề tốc độ như thế nào?
Khi khảo sát hoặc khắc phục cân băng tải tại hiện trường, kỹ sư Mai Thị luôn kiểm tra tốc độ thực tế bằng tachometer cầm tay độc lập với cảm biến hệ thống - bước nhiều đơn vị bỏ qua. Quy trình:
- Đo tốc độ băng thực tế tại 3 vị trí khác nhau dọc băng.
- So sánh với giá trị cảm biến trong hệ điều khiển - phát hiện sai số do trượt.
- Đối chiếu với bảng tốc độ tối ưu theo vật liệu hiện tại.
- Đề xuất điều chỉnh: thay đổi tốc độ VSD, hiệu chuẩn cảm biến, hoặc thay loại cảm biến nếu cần.
Toàn bộ kết quả đo được ghi vào báo cáo có chữ ký kỹ sư - dùng làm hồ sơ kỹ thuật cho dự án và cơ sở kiểm định nội bộ định kỳ.
Kỹ sư Mai Thị đo và kiểm tra trực tiếp trên băng tải than tại hiện trường - đối chiếu tốc độ thực tế với giá trị cảm biến.